English
 Français
 Türkçe
 Español
 Русский

La precintadora de cajas sujeta por ambos lados la caja ya llena y con las solapas cerradas y la hace avanzar; al pasar la caja, los cabezales de cinta superior e inferior aplican la cinta adhesiva sobre la línea de unión de las solapas, presionan los extremos y cortan la cinta. A continuación verá qué movimiento aporta el motor eléctrico en esta máquina, qué movimiento no lleva motor y el camino a seguir al elegir un motor de repuesto. Para la visión general del mismo sector, vaya a la página de máquinas de envase y embalaje.

Las correas que mueven la caja y la función del motor en la precintadora
En el diseño habitual hay una correa de arrastre vertical a cada lado de la caja. Las correas aprietan la caja y la hacen pasar entre los cabezales de cinta. En algunos modelos cada correa lateral la mueve su propio motor asíncrono con reductor; en otros un único motor acciona los dos lados a la vez mediante un eje y un juego de engranajes. En las máquinas que trabajan con correas superior e inferior en lugar de laterales, la función del motor es la misma: transportar la caja a velocidad constante.
El cabezal de cinta, en cambio, normalmente no tiene motor. El borde delantero de la caja empuja el brazo del cabezal, la cinta se pega a la solapa, unos rodillos con muelle la presionan y, a medida que avanza la caja, el brazo de la cuchilla corta la cinta. Es decir, la cinta se arrastra por el movimiento de la caja; la única pieza que fija la velocidad de ese movimiento es el motor de las correas.
Las máquinas con ajuste automático de formato (tamaños aleatorios) tienen además un eje que mide la altura y la anchura de la caja y posiciona el cabezal superior y las correas laterales. Este ajuste se hace con manivela en unas máquinas, con cilindro neumático en otras y con servomotor o motor paso a paso en otras. Estos motores de posicionamiento son específicos de la máquina; no puede decirse que puedan sustituirse por un motor asíncrono estándar. El movimiento de los brazos plegadores de solapas también es casi siempre neumático.
¿Qué datos hay que reunir para el motor de una precintadora?
Primero debe quedar claro si el motor que se va a cambiar mueve una correa lateral, una correa superior o el transportador de entrada que lleva las cajas a la precintadora. Después se leen la potencia, la velocidad y la tensión de la placa y se comprueba si la máquina se alimenta desde un cuadro trifásico o desde 220 V monofásico.
En la parte mecánica se necesitan el tipo de reductor (sinfín, angular), si el motor va unido al reductor con brida y las medidas del eje y la chaveta. También hay que preguntar si la velocidad de la correa es fija o se ajusta con variador y si la línea trabaja sin parar durante el turno o solo cuando llega una caja; muchas precintadoras arrancan y paran con un sensor de caja.
Factores que determinan la velocidad de la correa y la potencia del motor
La velocidad lineal de la correa la determinan la velocidad del motor, la relación del reductor y el diámetro de la polea de la correa. El rango de velocidad en el que el cabezal puede pegar bien la cinta es un dato del fabricante de la máquina; cambiar la velocidad del motor cambia también esa velocidad. Por ejemplo, si en lugar de un motor de la clase de 1500 rpm se monta uno de la clase de 3000 rpm en el mismo reductor, la correa casi duplica su velocidad y la cinta puede arrugarse o desplazarse el punto de corte.
La potencia necesaria depende del peso de la caja, de la fuerza con la que las correas la aprietan y de la resistencia al desenrollado de la cinta. Una máquina que precinta cajas ligeras y otra que precinta cajas de contenido pesado no tienen la misma potencia. El valor correcto se toma de la placa del motor que se desmonta y del fabricante de la máquina; en esta página no se propone un valor de kW por tipo de máquina.
Como en estas máquinas la potencia es pequeña, conviene conocer los límites. Nuestra serie trifásica empieza en 0,25 kW. Si la placa muestra un valor menor, como 0,18 kW, o si la máquina va a seguir en una línea monofásica, se estudian como opción los motores monofásicos de 220 V (0,18–5,5 kW).
Unión al reductor angular y comparación de carcasa IEC
En las máquinas de correas laterales el motor suele estar en vertical y la salida del reductor hace girar la polea de la correa en el plano horizontal; por eso la posición de montaje del motor se valora no solo por la brida, sino también por el sentido de trabajo y la orientación. En los motores verticales pueden aplicarse posiciones como V1 o V3; esto debe indicarse en el pedido.
La comparación empieza por el número de carcasa IEC y pasa después al tipo de brida: la brida pequeña B14 tiene agujeros roscados y la brida B5, mayor, agujeros pasantes. El diámetro de centrado de la brida, el círculo de tornillos, el diámetro y la longitud del eje, la anchura de la chaveta y la orientación de la caja de bornes se comparan uno por uno con el motor antiguo. La tabla de medidas de carcasa y la página de opciones de montaje son las referencias para este trabajo. No debe suponerse que el motor nuevo encajará en el mismo lugar antes de verificar las medidas.
Polvo de cartón, restos de cinta y temperatura del almacén
La precintadora trabaja con fibras de cartón que se desprenden de los bordes de la caja y con trozos de cinta cortada. Como los trozos de cinta son adhesivos, pueden pegarse a la rejilla de la tapa del ventilador y estrechar la entrada de aire; en la limpieza periódica hay que revisar esta zona del motor. El polvo de las correas y las partículas de correa desgastada también se acumulan en el mismo punto.
Nuestros motores estándar se ofrecen con protección IP55, aislamiento clase F y tipo de servicio S1; el límite ambiental del catálogo es de −15 a +40 grados centígrados y el de altitud, 1000 m. Si la máquina pasa mucho tiempo parada en invierno en un almacén sin calefacción o en el envasado de cadena de frío, puede pedirse una resistencia anticondensación. El sensor PTC o PT100 para vigilar el bobinado también es una opción de pedido. Las condiciones fuera de estos límites se indican al hacer el pedido.
Arranque y parada por sensor de caja, ajuste de velocidad y variador
En muchas máquinas el motor de las correas solo funciona cuando detecta el sensor de entrada de caja y se para un tiempo después de que salga la última caja. En una línea con pocas cajas estos arranques no son un problema; en una línea intensa aumentan los arranques por hora del motor. En una línea así, mantener el motor en marcha continua y controlar solo la alimentación del transportador también es una opción; la decisión corresponde al fabricante de la máquina.
Para ajustar la velocidad al tamaño de la caja o al tipo de cinta, el motor de las correas puede accionarse con un variador de frecuencia. El variador también reduce las sacudidas cuando la caja entra entre las correas. Nuestros motores trifásicos pueden usarse con variador de frecuencia; indique en el pedido si habrá funcionamiento continuo a muy baja velocidad o un cable largo entre el variador y el motor. En las máquinas que hacen el ajuste de formato con servo, el accionamiento y el motor de ese eje están emparejados; para ese eje no se recomienda una solución de motor estándar y variador.
Datos que hay que facilitar al pedir un motor de repuesto para la precintadora
Enviar por WhatsApp una foto del motor con la placa legible acorta el proceso; cómo hacerlo se explica en la página enviar la placa del motor. Lista de comprobación antes del pedido:
- Foto de la placa con sus valores de potencia, velocidad, tensión y corriente
- La parte que mueve el motor: correa lateral izquierda o derecha, correa superior o transportador de entrada
- Orientación del motor (horizontal o vertical) y foto de cerca de la brida
- Tipo de reductor y la etiqueta del reductor
- Diámetro y longitud del eje, anchura de la chaveta y posición de la caja de bornes
- Alimentación de la máquina: 220 V monofásica, 400 V trifásica o a través de variador
- Cantidad necesaria; un número par si las dos correas laterales tienen motores separados
Basta con enviar los datos al número de WhatsApp de la página de contacto.
Motores de la tienda que pueden revisarse para accionamientos de precintado
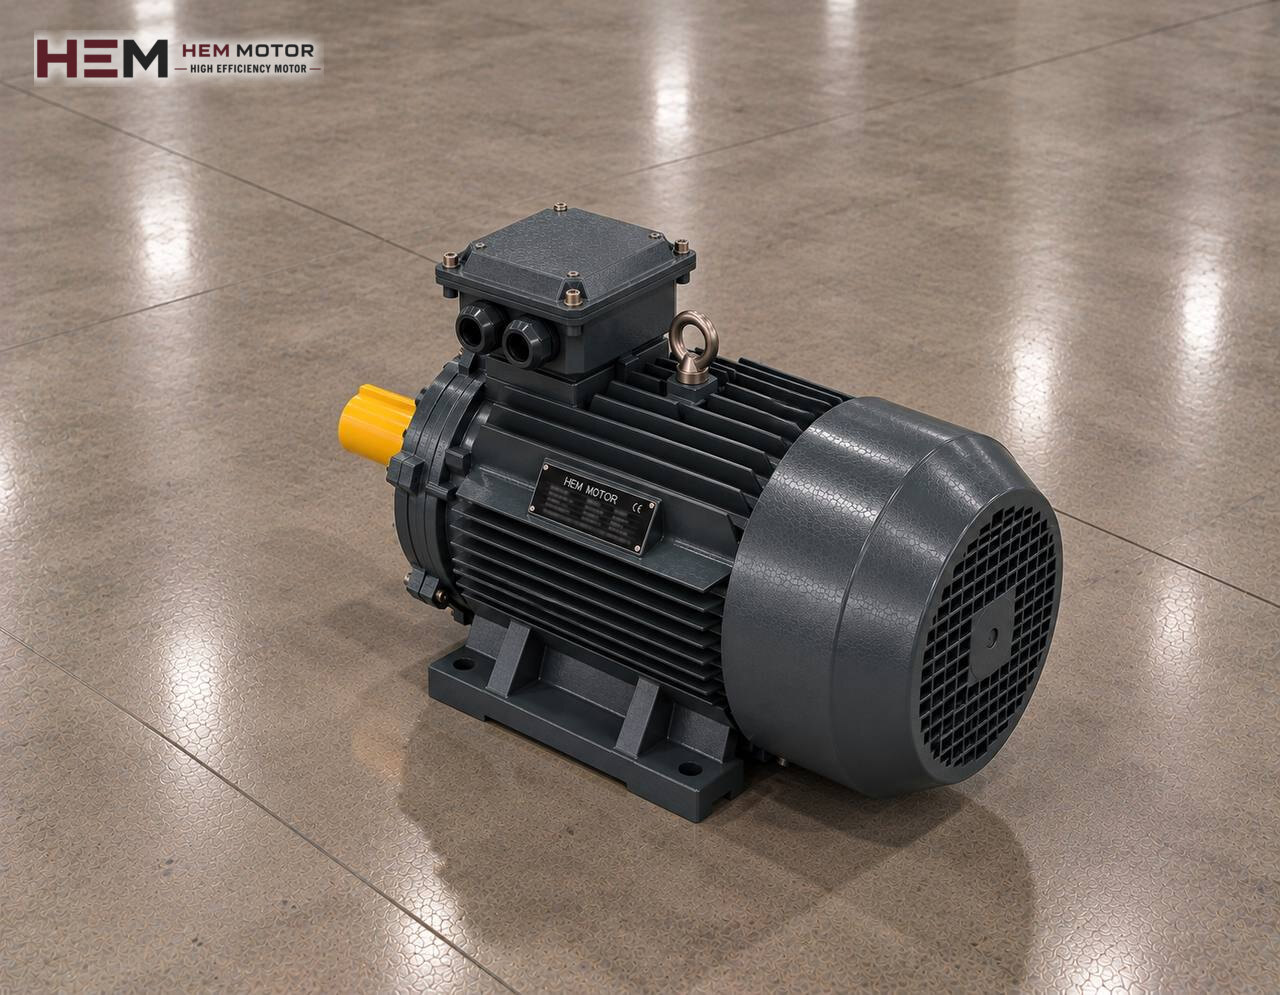
En los accionamientos de correas laterales destacan los motores eléctricos con carcasa de aluminio, ligeros y de carcasa pequeña; para los transportadores de cajas pesadas que alimentan la precintadora también pueden consultarse los motores con carcasa de fundición. Todas las series están en la página de la tienda de motores eléctricos. Los modelos siguientes son ejemplos; su idoneidad para la máquina se verifica aparte: 71M1-4 (0,25 kW, 1340 rpm, 1,78 Nm), 71M2-4 (0,37 kW, 1340 rpm, 2,64 Nm) y, para el transportador de entrada, 90L-4 (1,5 kW, 1445 rpm, 9,91 Nm).
| Movimiento en la precintadora | Tipo de accionamiento | Modelo HEM de ejemplo |
|---|---|---|
| Correa lateral, motor independiente en cada lado | Motor asíncrono con reductor, arranque y parada por sensor de caja | 71M1-4, 0,25 kW |
| Dos correas laterales o correas superior e inferior con un motor | Motor asíncrono con reductor, transmisión por eje y engranajes | 71M2-4, 0,37 kW |
| Transportador de entrada que lleva las cajas a la máquina | Motor asíncrono con reductor, a menudo con variador | 90L-4, 1,5 kW |
| Cabezal de cinta | Sin motor; funciona con el movimiento de la caja | No necesita motor |
| Ajuste automático de formato | Neumático, servo o motor paso a paso | No se recomienda un modelo estándar |
La tabla solo da ejemplos; la selección final se hace tras cotejar los datos de la máquina, la carga, la velocidad y las medidas de unión. Para el final de línea, donde las cajas precintadas se paletizan y envuelven, consulte la página del motor para enfardadora de palés.
Preguntas frecuentes
Una de las correas laterales gira más despacio que la otra; ¿está averiado el motor?
Puede ser, pero antes hay que revisar la tensión de la correa, el desgaste de la polea y el aceite del reductor. Si los dos lados tienen motores separados, conviene comparar también las velocidades de placa; puede haberse mezclado un motor de distinta velocidad.
¿Necesita el cabezal de cinta un motor aparte?
En las precintadoras habituales no; el cabezal funciona con el movimiento de la caja. Si hay máquinas especiales con cabezal motorizado, este dato debe obtenerse del fabricante de la máquina.
¿Puedo montar un motor de mayor velocidad para aumentar la velocidad de la correa?
No se recomienda. La velocidad de trabajo del cabezal de cinta es limitada; si hace falta cambiar la velocidad, debe hacerse con variador y dentro del rango que indique el fabricante de la máquina.
Nuestra máquina funciona a 220 V; ¿es posible pasar a un motor trifásico?
Si en el cuadro no hay trifásica, un motor trifásico no puede conectarse directamente. Con alimentación monofásica puede valorarse la serie monofásica o un motor trifásico con variador de entrada monofásica; el esquema de conexión se aclara con el fabricante de la máquina.