 English
 Français
 Türkçe
 Español
 Русский




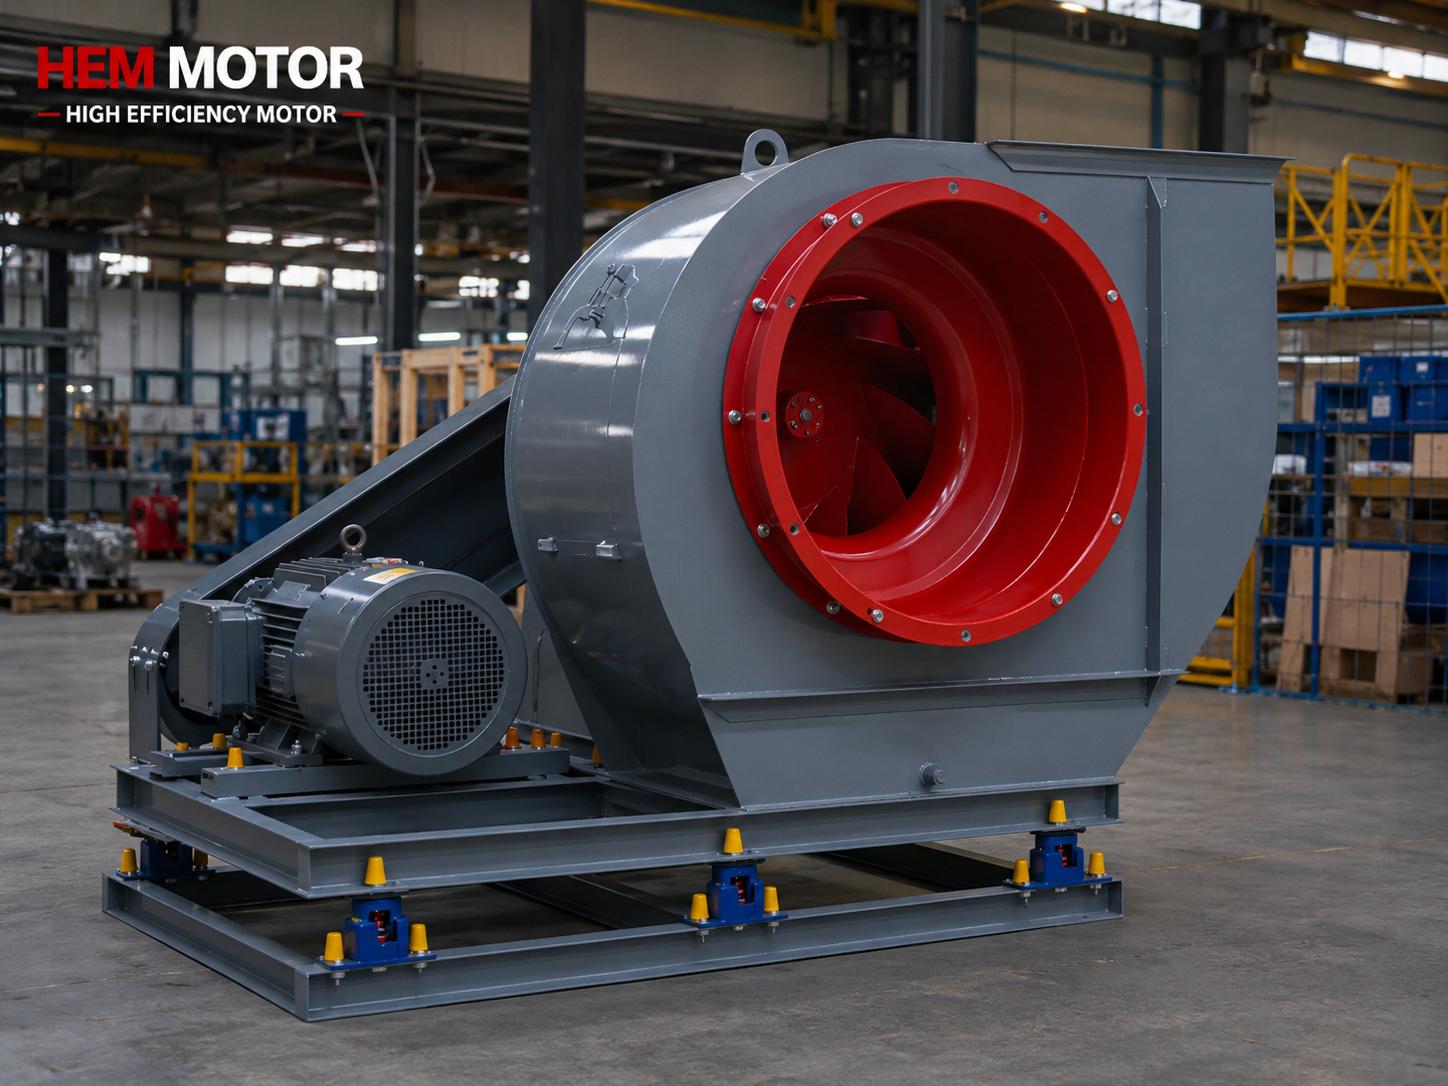

En una depuradora, dos motores alimentados desde el mismo cuadro pueden no tener nada en común. Uno mueve una soplante de aireación a unas 3000 rpm; el otro hace girar el puente de un decantador tan despacio que una vuelta dura minutos. Al primero le preocupan la energía y el calor; al segundo, el par elevado a velocidad mínima y la intemperie. Lo difícil de elegir motores para una depuradora no es una aplicación pesada concreta, sino la variedad de trabajos que conviven en el mismo ambiente húmedo y con gases, día y noche.
Por eso conviene leer la planta como el recorrido que siguen el agua y el fango, no como una lista de motores. A continuación recorremos la instalación desde la llegada del agua residual hasta la deshidratación del fango, viendo qué necesita cada etapa, qué suele fallar y qué debe indicarse en el pedido.
Llegada: rejas y bombeo de entrada
El agua residual suele entrar por una estación de bombeo, donde las rejas de gruesos y los tamices retienen sólidos y las bombas elevan el caudal a la cota que alimenta el resto de la planta. Los limpiarrejas son accionamientos pequeños, con reductor y trabajo intermitente; sus problemas reales son el agua, las salpicaduras y los atascos. Cuando el peine se engancha en una piedra o en un ovillo de trapos, el motor se bloquea y la protección debe desconectarlo enseguida.
Las bombas de entrada siguen el patrón diario del caudal: las puntas de la mañana y la tarde pueden multiplicar el caudal nocturno, así que entran varias bombas por etapas o un variador ajusta la velocidad. Las bombas centrífugas en cámara seca pueden llevar motores asíncronos trifásicos estándar; las sumergibles en cámara húmeda llevan motor integrado del fabricante de la bomba. Una avería típica es la bomba que trabaja en seco o con caudal mínimo por una aspiración obstruida. La corriente del motor baja y el relé térmico no se entera. Una función de subcorriente lo detecta; en el artículo sobre funciones del relé de protección del motor explicamos cómo ajustarla.
Aireación: el gran consumidor
En el tratamiento biológico, las soplantes que aportan oxígeno suelen ser el mayor consumidor de energía de la planta. Las soplantes de canal lateral se accionan normalmente con motores de 2 polos; las de lóbulos rotativos, a menudo mediante correas con motores de 2 o 4 polos. La selección según el tipo de soplante está en el artículo sobre el motor para soplantes; aquí nos quedamos con lo propio de la depuración.
La demanda de oxígeno del reactor varía a lo largo del día. Un variador gobernado por la sonda de oxígeno disuelto reduce la velocidad cuando hace falta menos aire y baja el consumo. Pero las soplantes de desplazamiento positivo, a diferencia de los ventiladores centrífugos, siguen pidiendo un par casi constante a baja velocidad. Si el motor va a trabajar mucho tiempo despacio, el ventilador montado en su eje puede no refrigerarlo bien y quizá necesite ventilación independiente; hay que plantearlo al hacer el pedido.
Como las soplantes funcionan casi todo el año, la clase de eficiencia se traslada directamente al coste de explotación. En 37 kW y 4 polos, los rendimientos mínimos son 93,9% para IE3, 95,2% para IE4 y 96,1% para IE5. A lo largo de la vida de una soplante que no para, esos pocos puntos superan con facilidad la diferencia de precio.
Las salas de soplantes suelen ser cerradas y calurosas. Los valores nominales de HEM Motor se dan hasta +40 °C de temperatura ambiente, un límite que una sala mal ventilada puede superar en verano. Toca mejorar la ventilación o elegir el motor con reducción de potencia o un tamaño mayor.
Decantadores y rasquetas: despacio, pero sin descanso
Los puentes giratorios o de vaivén de los decantadores primarios y secundarios recogen el fango sedimentado. El motor es pequeño, pero la velocidad de salida es mínima, así que se usa un reductor de relación alta o varias etapas de engranajes. El accionamiento está a la intemperie: lluvia, nieve, sol y heladas son su día a día.
Se repiten dos problemas. El motor parado a la intemperie acumula condensación y, tras un invierno, su resistencia de aislamiento puede haber bajado; una resistencia anticondensación y una caja de bornes bien orientada marcan la diferencia. Y cuando se forma hielo en la superficie, el puente se fuerza; sin limitador de par ni protección de sobrecarga, esa carga llega directamente al reductor y al motor.
Línea de fangos y digestor: la zona con gas
Las bombas de fango son casi siempre de desplazamiento positivo, de tornillo excéntrico o de lóbulos, que piden par elevado en el arranque y lo mantienen a baja velocidad, al contrario que una centrífuga. Si un variador regula su velocidad, el motor debe dar par constante a pocas revoluciones sin calentarse.
El digestor anaerobio es donde se produce el biogás. Agitadores y bombas de recirculación trabajan sin pausa. Algunos agitadores interiores son sumergibles, con motor del propio fabricante del agitador; los de entrada superior llevan motor y reductor sobre la cubierta. La cubierta, la cúpula de gas, las tuberías de gas, el gasómetro y el entorno de la cogeneración pueden estar clasificados como zonas con atmósfera explosiva por el metano.
Aquí hay que ser claros: la clasificación de zonas la fija el documento de protección contra explosiones de la planta y en ellas solo pueden usarse motores Ex certificados para esa zona. Un motor estándar no puede instalarse en zona Ex, por alto que sea su grado IP. El catálogo 2026 de HEM Motor no incluye motores con certificación Ex, de modo que esos puntos requieren un fabricante de equipos certificados. La lógica general está explicada en el artículo sobre cuándo es obligatorio un motor antideflagrante. Todo lo que queda fuera de las zonas, del bombeo a la aireación, los decantadores y la deshidratación, utiliza motores industriales estándar.







