English
 Français
 Türkçe
 Español
 Русский
 العربية
 Deutsch
 Italiano

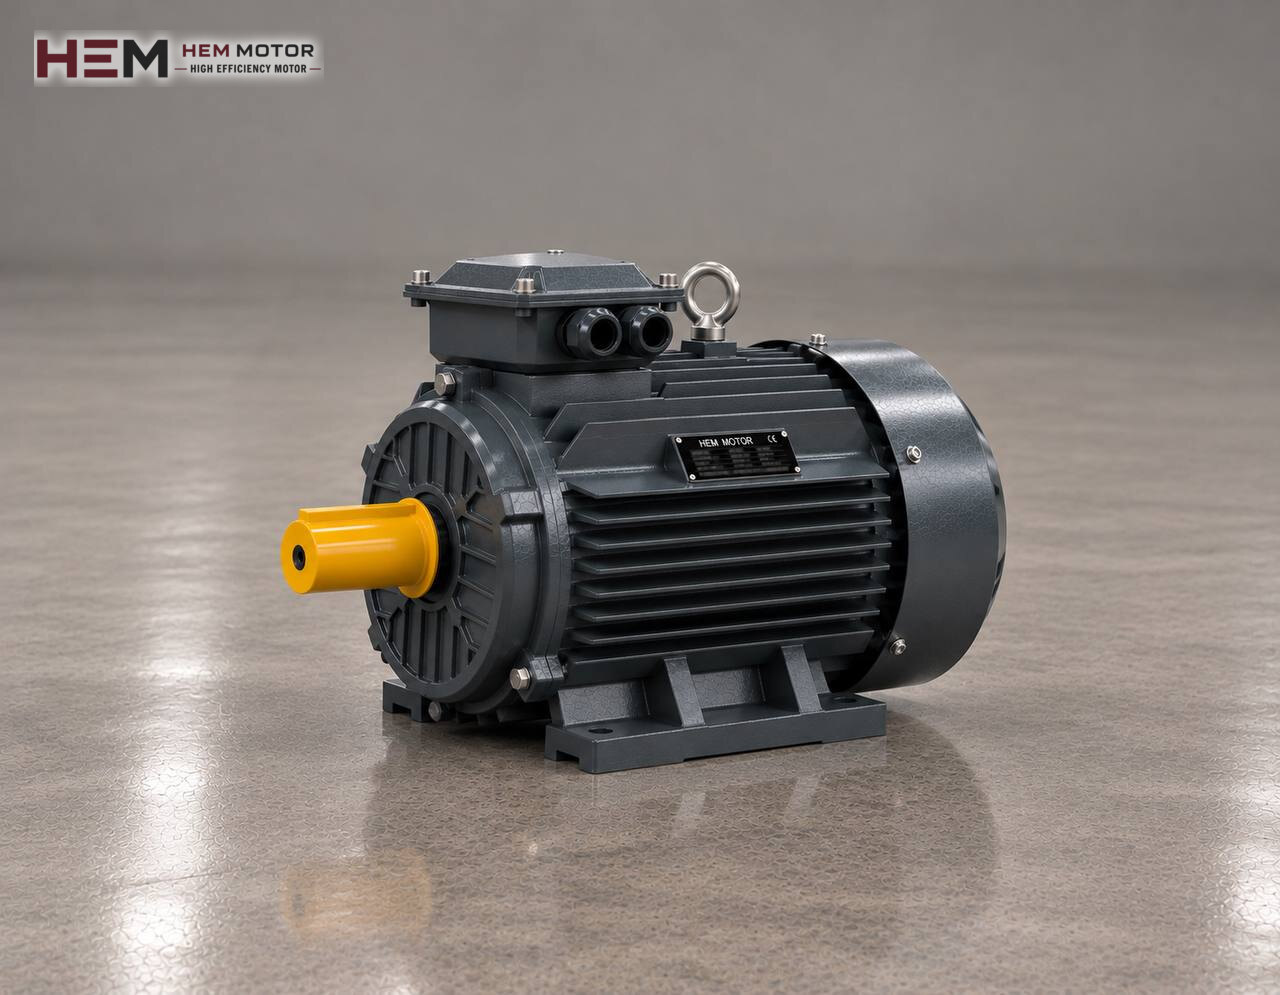
Marmor, Granit oder Travertin in Plattenform wird, bevor daraus ein verkaufsfähiges Produkt entsteht, in Streifen bestimmter Breite und Stücke bestimmter Länge aufgeteilt. Diese Arbeit teilen sich zwei Maschinen: Die Streifenschneidmaschine trennt die Platte in Längsstreifen, die Kopfschneidmaschine schneidet die Streifenenden winkelgerecht und bringt sie auf die gewünschte Länge. Einen allgemeinen Überblick über die Branche finden Sie auf der Seite Motoren für die Marmor- und Natursteinbearbeitung; hier geht es ausschließlich um die Drehstrom-Asynchronmotoren, die diese beiden Stationen antreiben.

Zwei Stationen, zwei unterschiedliche Arbeitsrhythmen
Die Streifenschneidmaschine hat mehrere Diamantscheiben nebeneinander auf derselben Welle. Die Platte läuft auf dem darunterliegenden Transportband unter den Scheiben hindurch und wird in einem Durchgang in mehrere Streifen geteilt. Der Scheibenabstand wird mit Scheiben und Distanzbuchsen eingestellt; ändert sich die Streifenbreite, ändert sich nicht der Motor, sondern die Bestückung der Welle.
Die Kopfschneidmaschine dagegen hält den Streifen an und arbeitet mit ein oder zwei Scheiben, die quer darüber fahren. Die Scheibe taucht in den Stein ein, schneidet den Streifen über die ganze Breite, hebt ab und kehrt zum Ausgangspunkt zurück. Dann rückt der Streifen vor, und der Zyklus beginnt von Neuem. Die eine Station verarbeitet den Stein also kontinuierlich, die andere arbeitet taktweise mit einer Vor- und Rückbewegung.
Die Last am Scheibenmotor
Der Hauptmotor der Streifenschneidmaschine läuft, solange die Platte auf dem Band vorrückt, mit nahezu konstanter Schnittlast. Bestimmt wird die Last vor allem durch Scheibenzahl, Härte des Steins, Schnitttiefe und Bandgeschwindigkeit. Bei einem harten Stein wie Granit erfordert dieselbe Bandgeschwindigkeit mehr Leistung als bei Marmor; der Bediener reduziert deshalb bei hartem Stein den Vorschub. Für den Motor bedeutet das: eine lange, gleichmäßige Last nahe der Bemessungsleistung.
Beim Kopfschneidmotor sieht es anders aus. Sobald die Scheibe in den Stein eintaucht, steigt die Last; während die Scheibe in der Luft zurückfährt, sinkt sie auf einen Wert nahe dem Leerlauf. Da der Zyklus kurz ist, wird der Motor meist nicht abgeschaltet; die Scheibe dreht weiter, nur der Kopf bewegt sich. So wird die thermische Belastung durch häufige Anläufe vermieden. Wird der Motor dagegen in jedem Zyklus gestoppt und wieder gestartet, ist die Zahl der Anläufe pro Stunde bei der Motorauswahl gesondert zu besprechen.
Anlauf und Massenträgheit der Welle
Eine Welle mit mehreren Scheiben ist samt Distanzscheiben und Riemenscheibe eine schwere rotierende Masse. Ein direkt am Netz angeschlossener Motor nimmt beim Beschleunigen dieser Masse einen hohen Strom auf, und der Anlauf kann einige Sekunden dauern. Bei Streifenschneidmaschinen sind daher Stern-Dreieck-Anlauf, Sanftanlasser oder Frequenzumrichter verbreitet. Welche Lösung passt, entscheidet die Elektroplanung der Maschine; bei der Motorbestellung genügt die Angabe des verwendeten Verfahrens.
Antriebsanordnung und Drehzahl
Bei diesen Maschinen ist die Sägewelle meist über Riemen und Riemenscheiben mit dem Motor verbunden. Das Übersetzungsverhältnis der Riemenscheiben setzt die Motordrehzahl in die Umfangsgeschwindigkeit der Scheibe um; die vom Scheibenhersteller empfohlene Umfangsgeschwindigkeit hängt wiederum von der Steinart ab. War der alte Motor in der Klasse 1500 U/min, ist ein neuer Motor mit derselben Polzahl daher der einfachste Weg, ohne Tausch der Riemenscheiben dieselbe Schnittgeschwindigkeit beizubehalten.
Bei manchen Kopfschneidköpfen sitzt die Scheibe direkt auf der Motorwelle. Da die Motorwelle hier die Scheibe trägt, werden Flanschmaß, Wellendurchmesser und Lageranordnung noch wichtiger; vor dem Tausch ist das Wellenende des alten Elektromotors zu vermessen.
Band-, Kopf- und Hubantriebe
Das Band, das Platte und Streifen transportiert, wird von einem kleinen Getriebemotor angetrieben. Da der Vorschub an den Stein angepasst wird, wird der Bandmotor bei den meisten Maschinen über einen Frequenzumrichter betrieben. Auch der Hubantrieb zur Höheneinstellung der Streifenschneidwelle und der Querfahrantrieb des Kopfschneidkopfes arbeiten mit separaten kleinen Motoren. Bei der Auswahl eines zum Getriebe passenden Elektromotors hilft die Seite Elektromotoren für Getriebe.
Motorschutz beim Nassschnitt
An beiden Stationen wird die Scheibe mit reichlich Wasser gekühlt. Aus der Scheibenabdeckung austretendes Wasser mit Steinstaub kann das Motorgehäuse erreichen; getrockneter Schlamm setzt das Gitter der Lüfterhaube und die Kühlrippen zu. Mit abnehmendem Luftstrom läuft der Motor heißer, was die Lebensdauer der Wicklung verkürzt. Die wöchentliche Reinigung von Lüfterhaube und Kühlrippen ist bei diesen Maschinen die wirksamste Maßnahme.
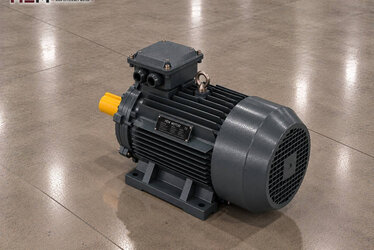
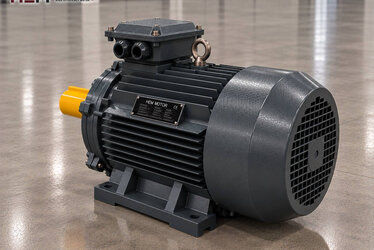
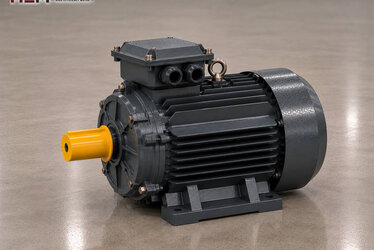
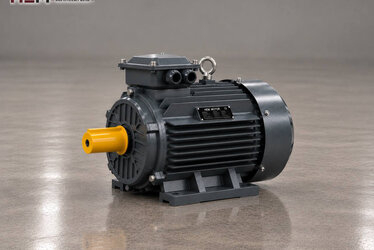
Die Drehstrom-Baureihen von HEM Motor haben Schutzart IP55: Sie sind gegen Spritzwasser und Staub geschützt, aber nicht für den Betrieb unter ständigem Wasserstrahl oder für das Reinigen mit Druckwasser ausgelegt. Sitzt der Motor direkt neben der Scheibenabdeckung, ist eine Schutzmaßnahme des Maschinenherstellers wie ein Spritzschutz erforderlich; besondere Bedingungen sind bei der Bestellung anzugeben. Für Werkstätten, die nachts abkühlen, kann eine Stillstandsheizung gegen Feuchtigkeit im Gehäuse bestellt werden, ebenso ein PTC- oder PT100-Fühler, der eine Überhitzung der Wicklung meldet.
Beispielmotoren je Station
| Antriebsstelle | Lastcharakter | Zu klären | Beispielmodell von HEM |
|---|---|---|---|
| Sägewelle der Streifenschneidmaschine | Lange, gleichmäßige Schnittlast | Scheibenzahl, Anlaufverfahren, Riemenübersetzung | Graugussgehäuse 160L-4 (15 kW, 4-polig) |
| Scheibe der Kopfschneidmaschine | Taktweise; beim Eintauchen hoch, beim Rücklauf niedrig | Zyklushäufigkeit, ob der Motor gestoppt wird | Graugussgehäuse 132M-4 (7,5 kW, 4-polig) |
| Transportband | Niedrige Drehzahl, über Getriebe | Getriebeflansch, Drehzahlregelung per Frequenzumrichter | Graugussgehäuse 100L1-4 (2,2 kW, 4-polig) |
| Wellenhub, Kopffahrt | Kurzzeitig, mit häufigem Richtungswechsel | Bauform, ob eine Ausführung mit Bremse nötig ist | Graugussgehäuse 80M2-4 (0,75 kW, 4-polig) |
Diese vier Zeilen geben einen ersten Anhaltspunkt und sind kein Rezept. Welcher Motor eingebaut wird, bestimmen die tatsächliche Last der Station, die gewünschte Drehzahl, die Anschlussart und die Bedingungen in der Werkstatt. Wird eine Sonderausführung wie ein Bremsmotor benötigt, ist dies bei der Bestellung gesondert anzufragen.
Montage und Betrieb am Frequenzumrichter
Je nach Baugröße sind Fußausführung (B3), Flanschausführung (B5, B14), Ausführungen mit Fuß und Flansch (B34, B35) sowie die vertikalen Bauformen V1, V3, V5, V6 und V15 mit Welle nach unten oder oben lieferbar. Flansch und Wellenende für Kopf oder Getriebe prüfen wir gemeinsam bei der Bestellung. Details finden Sie unter der Frage Bauformen.
Unsere Drehstrommotoren können über einen Umrichter drehzahlgeregelt betrieben werden. Läuft der Bandmotor stundenlang langsam bei vollem Drehmoment, reicht die Luft des Eigenlüfters möglicherweise nicht aus, und ein separat gespeister Fremdlüfter wird ergänzt. Liegen Schaltschrank und Motor weit auseinander, kommt gegen Spannungsspitzen auf dem langen Kabel ein dU/dt- oder Sinusfilter in Betracht. Es genügt, diese Betriebsart bei der Bestellung anzugeben. Kurze Informationen dazu finden Sie auf der Seite Betrieb am Frequenzumrichter.
Angaben für Ihre Angebotsanfrage
Damit wir Ihnen gleich beim ersten Mal den richtigen Motor empfehlen können, nennen Sie uns bitte: Maschinentyp (Streifenschneid- oder Kopfschneidmaschine) und an welchem Antrieb der Motor sitzt, Leistung (kW) und Drehzahl (U/min) des vorhandenen Elektromotors, die Spannung vor Ort, die Bauform und die gewünschte Stückzahl. Bei Riemenantrieb der Sägewelle hilft der Riemenscheibendurchmesser, bei Direktantrieb Wellendurchmesser und -länge.
Am einfachsten ist es, ein Foto vom Leistungsschild des alten Elektromotors zu senden: Ersatzmotor anhand des Leistungsschilds finden. Alle Leistungs- und Drehzahlvarianten sind mit aktuellen Preisen auf der Seite Shop für Elektromotoren aufgeführt. Unsere WhatsApp- und Telefonnummer finden Sie auf der Seite Kontakt; Motoren ab Lager werden aus unserem Lager in der Türkei versandt.
Häufig gestellte Fragen
Muss ich den Motor vergrößern, wenn ich die Scheibenzahl auf der Streifenschneidwelle erhöhe?
Mit mehr Scheiben wächst bei gleicher Bandgeschwindigkeit der gesamte Schnittquerschnitt, und die aufgenommene Leistung steigt. Zunächst kann die Bandgeschwindigkeit reduziert werden; läuft der Motor bereits nahe am Bemessungsstrom, kann eine höhere Leistung nötig sein. Am zuverlässigsten entscheidet man anhand einer Strommessung.
Sollte der Kopfschneidmotor nach jedem Schnitt abgeschaltet werden?
Bei den meisten Maschinen dreht die Scheibe weiter, nur der Kopf bewegt sich. Den Motor in jedem Zyklus zu stoppen und neu zu starten erhöht die Zahl der Anläufe pro Stunde und erwärmt die Wicklung; wird eine solche Steuerung eingesetzt, ist dies bei der Bestellung anzugeben.
Wird der Schnitt schneller, wenn ich den 4-poligen Scheibenmotor durch einen 2-poligen ersetze?
Bleiben die Riemenscheiben gleich, verdoppelt sich die Umfangsgeschwindigkeit der Scheibe etwa, und der vom Scheibenhersteller empfohlene Wert kann überschritten werden. Das ist ein Risiko für Sicherheit und Scheibenlebensdauer; wir empfehlen, bei derselben Polzahl zu bleiben.
Ist es problematisch, den Transportbandmotor per Frequenzumrichter mit sehr niedriger Drehzahl zu betreiben?
Bei niedriger Drehzahl fördert der Eigenlüfter weniger Luft. Wird lange mit niedriger Drehzahl bei Volllast gearbeitet, kann ein Fremdlüfter erforderlich sein; dies ist bei der Bestellung anzugeben.