English
 Français
 Türkçe
 Español
 Русский
 العربية
 Deutsch
 Italiano

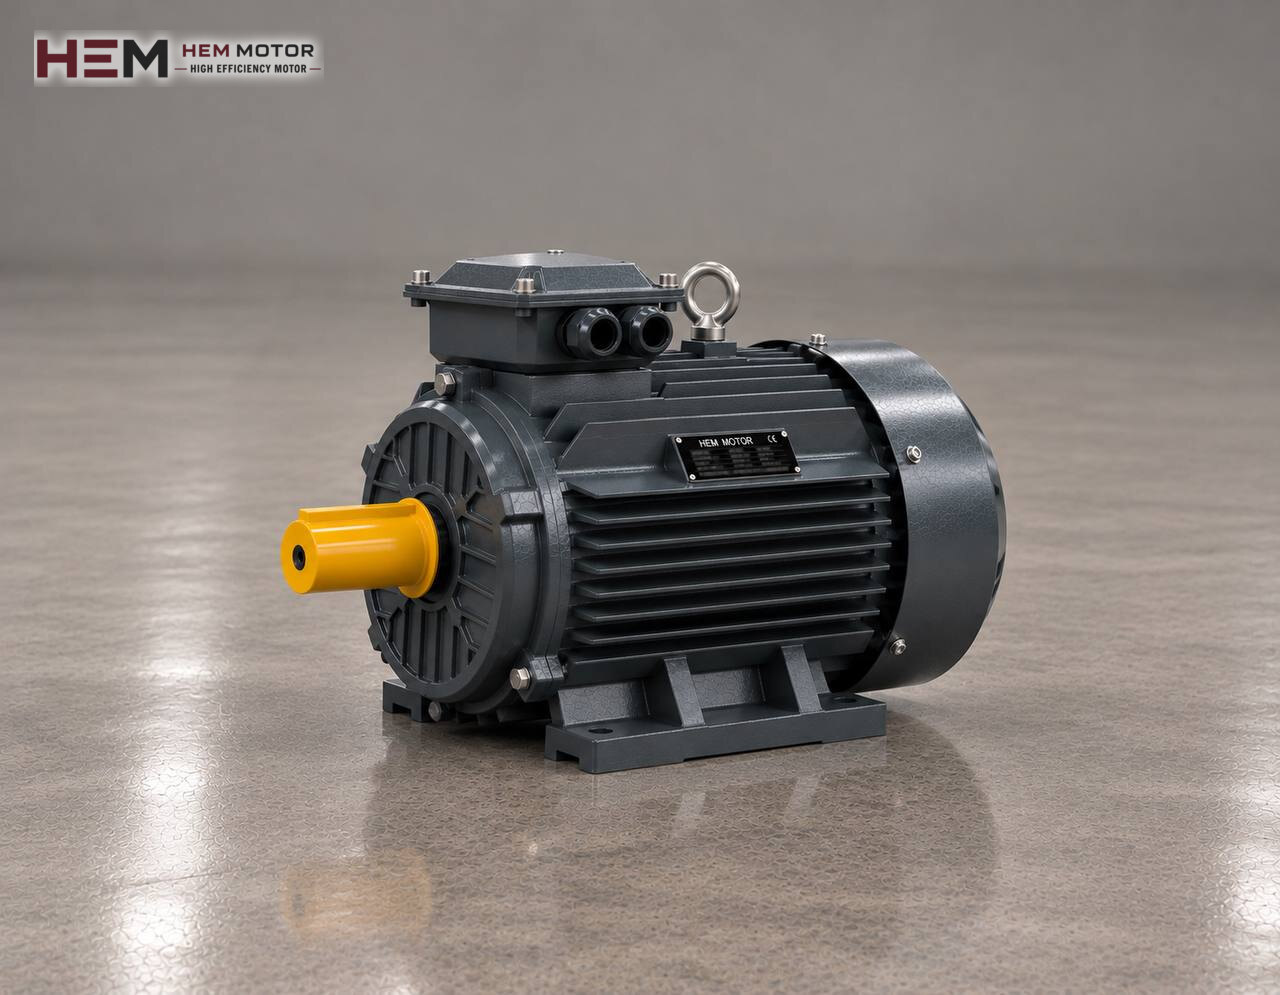
Die Plattenpolierlinie ist die letzte Station, die kalibrierten Marmor- oder Granitplatten einen spiegelnden Glanz verleiht. In der Linie sind zahlreiche Köpfe hintereinander angeordnet, und jeder arbeitet mit feinerem Schleifmittel als der vorherige. Zu den übrigen Maschinen des Werks siehe die Seite Elektromotoren für die Marmor- und Natursteinbearbeitung; diese Seite behandelt die Drehstrommotoren, die Köpfe, Traversenpendelung, Förderband und den Trocknungsventilator am Auslauf antreiben.

Wie der Glanz entsteht: von Kopf zu Kopf feineres Schleifmittel
In der Polierlinie läuft die Platte langsam auf einem Gummiband voran. Die ersten Köpfe tragen grobkörnige Schleifmittel, die die Spuren der Kalibrierung beseitigen. Von Kopf zu Kopf wird die Körnung schrittweise feiner; an den letzten Köpfen arbeiten Polierpulver oder Poliersteine auf Filzbasis. Glanz entsteht nur, wenn keine dieser Stufen ausgelassen wird.
Die meisten Köpfe sind als Planetenköpfe ausgeführt: Der Hauptkopf dreht sich, die kleinen Schleifmittelhalter darunter oszillieren oder taumeln um ihre eigene Achse. Diese Bewegung sorgt dafür, dass das Schleifmittel den Stein aus allen Richtungen berührt, und hinterlässt keine kreisförmigen Spuren. Die Motorlast ergibt sich aus der Drehung und der Reibung dieser Oszillation.
Kopfmotoren: viele Exemplare desselben Motors
Eine Polierlinie kann zwölf, sechzehn oder mehr Köpfe haben, deren Motoren meist identisch sind. Für den Motor hat das zwei Folgen. Erstens wird die Ersatzteilhaltung einfacher: Ein einziges Modell passt an jeden Kopf der Linie. Zweitens zieht die Anlage einen hohen Einschaltstrom aus dem Netz, wenn alle Motoren gleichzeitig anlaufen; bei der Schaltschrankauslegung werden die Köpfe deshalb meist nacheinander zugeschaltet.
Der Kopfmotor wird vertikal mit nach unten gerichteter Welle angebaut. Auf der Polierseite wird nur wenig Material abgetragen, daher sind die letzten Köpfe deutlich geringer belastet als die ersten. Dafür berührt der Polierkopf den Stein lange und mit gleichbleibendem Druck; der Motor läuft stundenlang an derselben Stelle mit konstanter, mittlerer Last.
Vibration und Oberflächenqualität
Auf einer polierten Oberfläche ist selbst die kleinste Welle im Licht sichtbar. Lagerzustand und Wuchtgüte sind am Kopfmotor deshalb kritischer als bei Maschinen für den Grobschnitt. Lagergeräusche oder spürbare Erschütterungen am Kopf sollten bemerkt werden, bevor der Glanz leidet. Nach einem Lagerwechsel darf der Kopf erst auf den Stein abgesenkt werden, wenn geprüft ist, dass der Motor im Leerlauf ruhig und gleichmäßig läuft.
Traversenpendelung und Bandvorschub
Damit die Köpfe die gesamte Plattenbreite überstreichen, pendelt die Kopftraverse quer zur Laufrichtung. Der Pendelmotor hält an den Enden an und wechselt die Richtung; ein kleiner Motor, der Hunderte Male pro Stunde die Richtung wechselt, erwärmt sich stärker als ein gleich starker Motor mit nur einer Drehrichtung. Bei manchen Linien wird die Pendelung über einen Kurbeltrieb erzeugt, und der Motor dreht in nur einer Richtung; welche Lösung vorliegt, hängt von der Maschine ab.
Das Band führt die Platte mit der gewünschten Geschwindigkeit unter den Köpfen hindurch. Der Glanz hängt unmittelbar von der Bandgeschwindigkeit ab: Ein langsameres Band bedeutet längeren Kontakt und höheren Glanz. Der Bandmotor arbeitet deshalb in fast jeder Linie über ein Getriebe und wird über einen Frequenzumrichter betrieben. Zur Getriebeanordnung siehe die Seite Elektromotoren für Getriebe. Das Be- und Entladen der Platten ist ein eigenes Fördertechnikthema und nicht Gegenstand dieser Seite.
Trocknung am Auslauf und Wasserkreislauf
Die Platte verlässt die Linie nass. Bei den meisten Linien sitzt am Auslauf ein Luftmesser oder eine Trocknungseinheit mit Ventilator; die Platte verlässt sie trocken und wird anschließend der Qualitätskontrolle unterzogen. Der Motor dieses Ventilators läuft im Dauerbetrieb. Da sich die Ventilatorleistung etwa mit der dritten Potenz der Drehzahl ändert, wirkt sich eine Drehzahländerung schnell auf die Motorlast aus; der genaue Wert hängt vom Widerstand des Systems ab. Zum Ventilatorantrieb informiert die Seite Elektromotoren für Ventilatoren und Absauganlagen.
Das den Köpfen zugeführte Wasser wird gesammelt, geklärt und zurückgeführt. Die Pumpen in diesem Kreislauf laufen mit eigenen Motoren; die Pumpenseite wird auf der Seite Elektromotoren für Pumpen beschrieben.
Nassbereich und Wartung
In der Polierlinie sitzen die Kopfmotoren direkt über Wasser und feinem Steinschlamm. Sind Kopfdichtungen und Spritzschutz nicht in Ordnung, steigt schlammiges Wasser bis zum unteren Lagerschild auf. Auch Polierpulver setzt sich am Lüftergitter ab; werden Gitter und Kühlrippen nicht regelmäßig gereinigt, läuft der Motor zu warm.
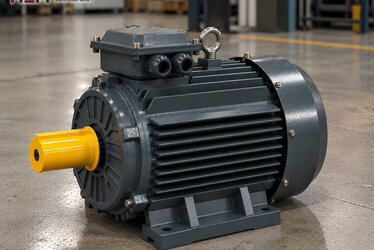
Die Drehstrommotoren von HEM sind in IP55 ausgeführt und gegen Staub und Spritzwasser geschützt. Betrieb unter Wasser oder Reinigung mit Schlauch bzw. Druckwasser liegen jedoch außerhalb dieser Schutzart; liegen solche Bedingungen an der Linie vor, sind Schutzmaßnahmen des Maschinenherstellers oder ein Sondermotor erforderlich – geben Sie dies bei der Bestellung an. Steht die Linie am Wochenende still, kann sich im Motor Kondenswasser bilden; eine Stillstandsheizung und PTC- oder PT100-Fühler zur Überwachung der Wicklungstemperatur können mitbestellt werden.
Beispielmotoren für Polierlinien
| Aufgabe | Lastsituation | Zu klärende Angabe | HEM-Beispielmodell |
|---|---|---|---|
| Vordere Köpfe (grobe Körnung) | Spuren entfernen, mittlere bis hohe Dauerlast | Vertikaler Flansch, Wellenende, Stückzahl | 7,5 kW 1460 U/min Aluminium 132M-4 |
| Polierköpfe (feine Körnung, Politur) | Leichte, aber stundenlange Reibung | Lager und Wuchtung, vertikale Montage | 4 kW 1450 U/min Grauguss 112M-4 |
| Bandantrieb | Mit Getriebe, Geschwindigkeit über Umrichter | Getriebeflansch, Drehzahlbereich | 1,5 kW 1445 U/min Grauguss 90L-4 |
| Trocknungsventilator am Auslauf | Dauerbetrieb, drehzahlabhängige Lüfterlast | Ventilatordrehzahl, Kanalführung | 3 kW 1450 U/min Grauguss 100L2-4 |
Die Zeilen sind lediglich Beispiele und zeigen in solchen Linien häufig anzutreffende Leistungen. Der passende Motor richtet sich nach tatsächlicher Kopflast, gewünschter Drehzahl, Anschlussart und Umgebung der Linie; die erste Datenquelle ist immer das Typenschild des Altmotors.
Anschlussart und Umrichter
Bei Kopfmotoren ist die vertikale Flanschausführung verbreitet; Band- und Pendelmotoren werden per Flansch an das Getriebe angebaut, der Motor des Trocknungsventilators meist mit Fuß. Je nach Baugröße stehen B3, B5, B14, B34, B35 sowie V1, V3, V5, V6 und V15 zur Verfügung; maschinenspezifisches Wellenende und Flansch gleichen wir vor der Bestellung mit Ihnen ab. Für Motoren mit nach unten gerichteter Welle hilft der Beitrag vertikale Montage, für die Gesamtübersicht die Frage zu den Bauformen.
Soll die Band- oder Kopfgeschwindigkeit über einen Umrichter eingestellt werden, sind unsere Drehstrommotoren dafür geeignet. Läuft der Motor lange bei niedriger Frequenz mit vollem Drehmoment, reicht die Luft des Eigenlüfters nicht aus, und ein separat gespeister Fremdlüfter kann nötig werden; bei langem Kabel zwischen Umrichter und Motor kommt ein dv/dt- oder Sinusfilter in Betracht. Geben Sie diese Angaben in Ihrer Angebotsanfrage an; Details auf der Seite Betrieb am Frequenzumrichter.
Was wir für ein Angebot benötigen
Für einen Motor Ihrer Polierlinie senden Sie uns bitte: Maschine (Marke der Linie, Anzahl der Köpfe) und Einbauort des Motors (Kopf, Pendelung, Band, Trocknungsventilator), Leistung (kW), Drehzahl (U/min), Netzspannung, Bauform und Stückzahl. Bei Kopfmotoren sind zudem Wellendurchmesser und -länge sowie das Flanschmaß erforderlich; bei Linien mit vielen Köpfen erleichtert die Angabe der gewünschten Reservemotoren die Planung.
Am schnellsten geht es mit einem Foto vom Typenschild des Altmotors: Ersatzmotor anhand des Typenschilds finden. Optionen und Preise finden Sie auf der Seite Shop; für WhatsApp und Telefon nutzen Sie die Seite Kontakt.
Häufig gestellte Fragen
Ist es richtig, an allen Köpfen der Polierlinie denselben Motor zu verwenden?
In vielen Linien laufen die Köpfe mit demselben Motor, was die Ersatzteilhaltung vereinfacht. Die Last der vorderen und hinteren Köpfe ist jedoch unterschiedlich; hat der Maschinenhersteller die ersten Köpfe mit stärkeren Motoren ausgestattet, sollte diese Unterscheidung beim Tausch beibehalten werden.
Der Glanz hat nachgelassen – kann der Motor die Ursache sein?
Meist liegen die Ursachen bei verschlissenem Schleifmittel, der Wassereinstellung oder der Bandgeschwindigkeit. Vibriert jedoch ein Kopf, hinterlassen Lager- oder Wuchtprobleme Wellen auf der Oberfläche. Der erste Schritt ist, den Kopf im Leerlauf zu betreiben und auf Geräusche und Erschütterungen zu prüfen.
Beim gleichzeitigen Einschalten aller Köpfe löst die Sicherung aus – was tun?
Laufen viele Motoren gleichzeitig an, addieren sich die Einschaltströme. Meist löst es das Problem, die Köpfe in kurzen Abständen nacheinander zuzuschalten. Das ist eine Einstellung im Schaltschrank; eine andere Motorleistung ist nicht nötig.
Lässt sich der Motor des Trocknungsventilators per Umrichter verlangsamen?
Ja, und die Lüfterlast nimmt mit sinkender Drehzahl rasch ab. Die niedrigste Drehzahl, bei der die Platte noch ausreichend trocknet, wird durch Versuch ermittelt; es genügt, den Betriebsbereich bei der Bestellung anzugeben.