English
 Français
 Türkçe
 Español
 Русский
 العربية
 Deutsch
 Italiano

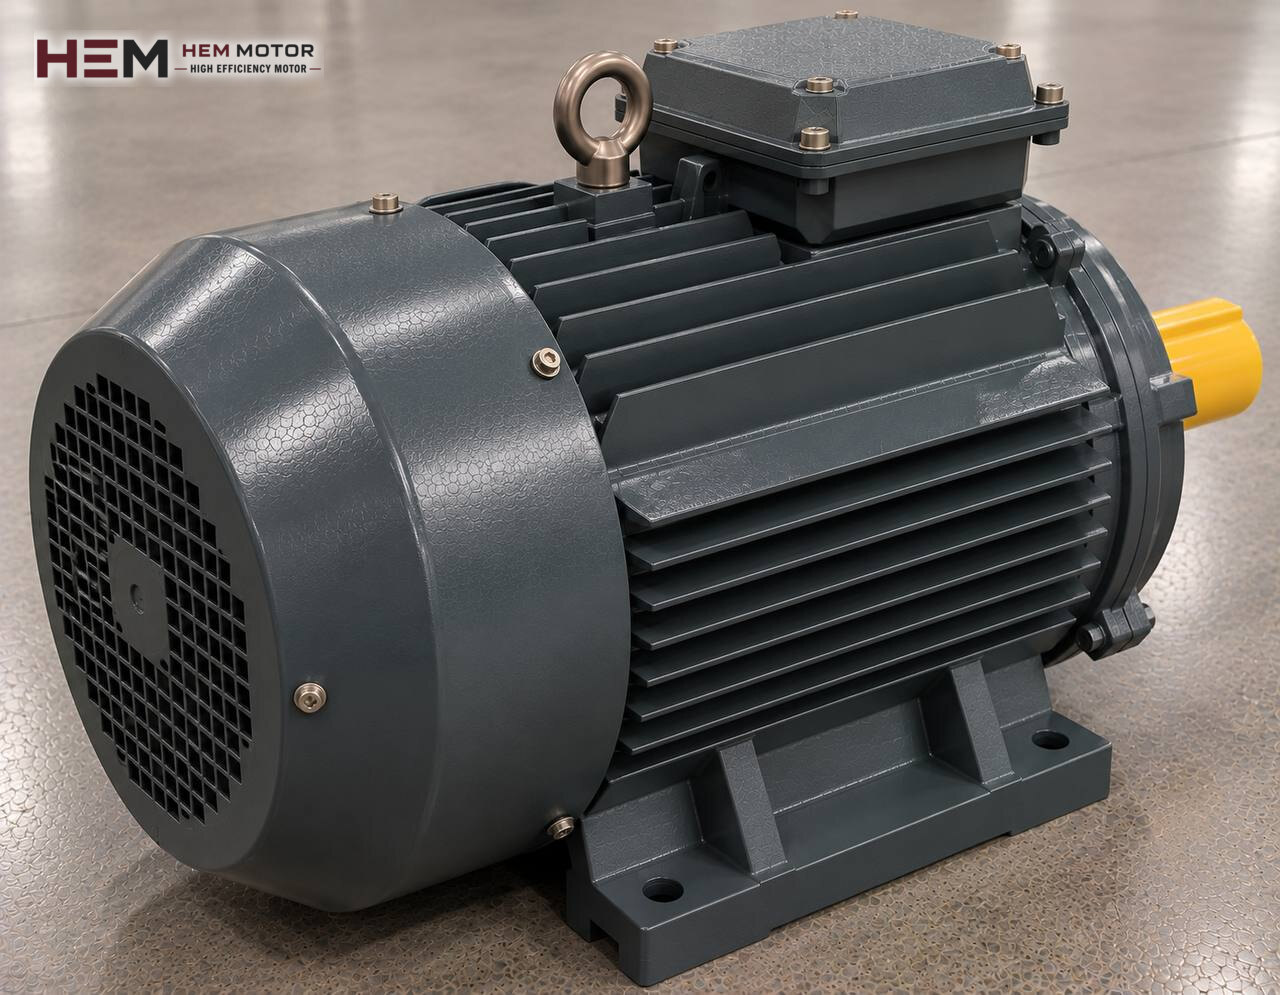
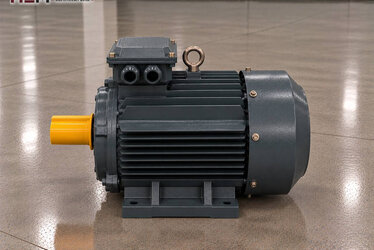
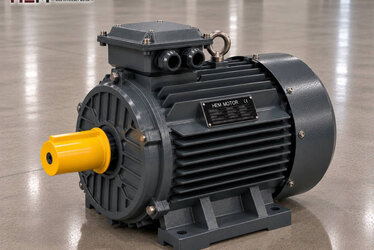
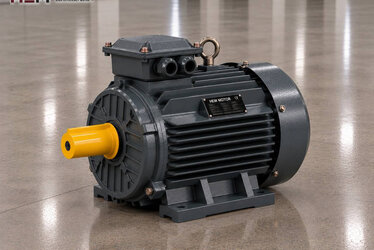
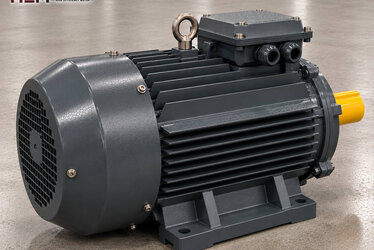
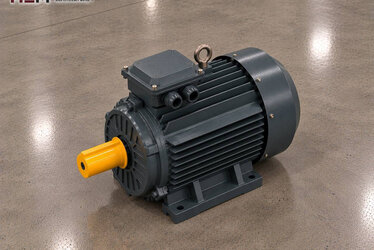
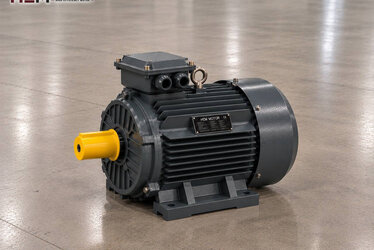
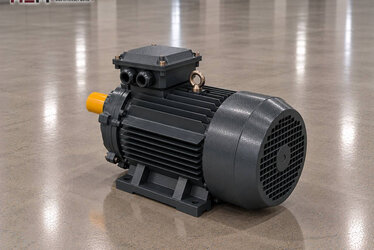
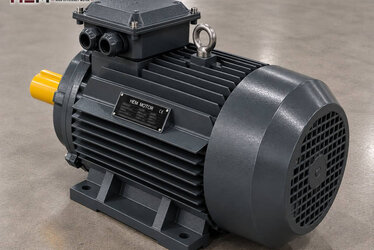
Metallbearbeitungsmaschinen wie Drehbank, Fräse, Bohrmaschine, Säge und Schleifmaschine arbeiten von der kleinen Reparaturwerkstatt bis zum Serienfertiger mit demselben Bedarf: einem zuverlässigen Elektromotor, der die Spindel mit der gewünschten Drehzahl dreht, ohne beim Schnitt einzubrechen. Wenn Sie Antriebe in anderen Branchen sehen möchten, finden Sie diese in der Liste Elektromotoren für Branchen. Diese Seite zeichnet ein Gesamtbild der Werkstattmaschinen; Details zu jeder Maschine finden Sie auf der jeweiligen Unterseite.

Maschinen in der Werkstatt, an denen der Elektromotor arbeitet
In einer Metallwerkstatt sitzen die meisten Motoren an unsichtbaren Stellen: im Unterschrank der Drehbank, hinter der Säule der Fräse, oben auf dem Bohrkopf oder neben dem Riemenscheibengehäuse der Säge. Alle können mit einem Drehstrom-Asynchronmotor arbeiten, doch jede hat eine andere Lastcharakteristik.
An der Drehbank dreht sich das Werkstück, und das Werkzeug steht still; an der Fräse ist es umgekehrt: Das Werkzeug dreht sich, und das Werkstück bewegt sich mit dem Tisch. An der Bohrmaschine dreht sich die Spindel und fährt zugleich nach unten. An der Bandsäge erzeugt der Motor eine kontinuierliche Bandbewegung, an Schleif- und Poliermaschinen dreht sich das Schleifband oder der Filz mit konstanter Geschwindigkeit. Diese Unterschiede bestimmen bei der Motorauswahl Polzahl, Bauform und den Bedarf an Drehrichtungsumkehr.
Hauptspindel und Vorschub an spanenden Maschinen
Bei der konventionellen Drehbank und der Universalfräse ist der Hauptspindelmotor meist 4-polig, also in der Klasse 1500 U/min. Der Motor gibt seine Leistung über einen Riemen an ein Getriebe ab; der Bediener wählt mit Hebeln die Getriebestufe und ändert so die Spindeldrehzahl. Bei dieser Anordnung läuft der Motor mit einer festen Drehzahl, den Drehzahlbereich liefern die Zahnräder.
An der Fräse wird der Tischvorschub häufig über einen separaten, kleineren Motor erzeugt; an der Drehbank wird der Vorschub dagegen über Zahnräder von der Hauptspindel abgenommen. Außerdem besitzen beide Maschinen eine kleine Kühlmittelpumpe, die den Kühlschmierstoff fördert. An einer einzigen Maschine können daher zwei oder drei Motoren mit sehr unterschiedlichen Leistungen sitzen.
Bei der Säulenbohrmaschine steht der Motor senkrecht oben auf dem Kopf; bei Modellen mit Riemenscheiben bestimmen die Riemenstufen, bei Modellen mit Getriebekopf die Getriebestufen die Drehzahl. Beim Gewindeschneiden wird die Spindel häufig in Gegenrichtung gedreht.
Trenn-, Schleif- und Oberflächenbearbeitungsmaschinen
Die Metallbandsäge arbeitet lange mit niedriger Bandgeschwindigkeit; der Motor treibt die Bandrolle meist über ein Getriebe oder ein Schneckengetriebe an. Bei Bandschleif- und Poliermaschinen wird dagegen eine hohe Bandgeschwindigkeit verlangt, und der Motor wird 2- oder 4-polig gewählt; Metallstaub und Funken sind hier das eigentliche Problem für die Kühlrippen des Motors.
Für Antriebe mit Getriebe werden Flansch- und Anschlussfragen auf der Seite Elektromotoren für Getriebe gesondert behandelt.
Profil-, Glas- und Waschlinien
Werkstattmaschinen beschränken sich nicht auf die spanende Fertigung. Profilsägen, Kopierfräsen und Eckenputzmaschinen in PVC- und Aluminium-Fensterbaubetrieben verwenden kleine Motoren mit hoher Drehzahl. In Glasbearbeitungs- und Glaswaschmaschinen drehen sich Förderer, Bürsten und Schleifsteine mit separaten Motoren; hier können Wasser und Sprühnebel nahe am Motor sein. In Autowaschanlagen arbeiten Bürsten-, Pumpen- und Lüfterantriebe in nasser Umgebung.
Für nasse Umgebungen ist ein Hinweis wichtig: Ein Standard-IP55-Motor ist nicht für die Reinigung mit Druckwasser oder für den Betrieb unter Wasser ausgelegt. Unter solchen Bedingungen ist ein Spritzschutz des Maschinenherstellers oder ein Sondermotor erforderlich; bitte bei der Bestellung angeben.
Beispielhafte Motorauswahl für Werkstattmaschinen
| Maschine | Aufgabe des Elektromotors | Wichtig bei der Auswahl | Beispielmodell von HEM |
|---|---|---|---|
| Säulenbohrmaschine | Spindel im Kopf über Riemen oder Zahnräder antreiben | Bohrdurchmesser, senkrechte Montage | 80M1-4 Aluminium — 0,55 kW, 1400 U/min |
| Universalfräse | Hauptspindel und separater Tischvorschub | Fräserdurchmesser, Getriebeeingang | 90L-4 Aluminium — 1,5 kW, 1445 U/min |
| Mittelgroße Drehbank | Spindel über Getriebestufen antreiben | Spitzenweite, Häufigkeit der Drehrichtungsumkehr | 112M-4 Aluminium — 4 kW, 1450 U/min |
| Drehbank für große Durchmesser | Langer Schnitt an schweren Teilen | Futterdurchmesser, Dauerlast | 132M-4 Grauguss — 7,5 kW, 1460 U/min |
Die Modelle in der Tabelle sind Beispiele; die endgültige Auswahl richtet sich nach tatsächlicher Last der Maschine, benötigter Drehzahl, Anschlussart und Werkstattbedingungen. Das Leistungsschild des vorhandenen Antriebs ist der verlässlichste Ausgangspunkt.
Elektrische Seite: Drehrichtungsumkehr, Drehzahlregelung, Einphasen
Beim Gewindedrehen an der Drehbank und beim Gewindeschneiden an der Bohrmaschine stoppt der Motor häufig und läuft in Gegenrichtung an. Diese Betriebsart erwärmt die Wicklung; gibt es täglich sehr viele Drehrichtungswechsel, teilen Sie uns dies bitte mit – bei Bedarf kann ein PTC- oder PT100-Fühler in die Wicklung eingesetzt werden. An manchen Maschinen werden Bremsmotoren verwendet; wird ein Bremsmotor benötigt, geben Sie dies bitte bei der Bestellung an.
Manche Werkstätten möchten die Drehzahl statt über Getriebestufen mit einem Frequenzumrichter einstellen. Unsere Drehstrommotoren können über einen Umrichter gespeist werden; bleibt der Motor lange bei sehr niedriger Drehzahl unter Volllast, ist ein unabhängiger Fremdlüfter, bei langem Kabel zwischen Umrichter und Motor ein dv/dt- oder Sinusfilter zu erwägen. Nennen Sie diese Betriebsbedingungen bitte bei der Bestellung.
Die Gehäuse werden je nach Baugröße in Fußausführung B3, Flanschausführung B5 oder B14, Fuß-Flansch-Ausführung B34/B35 sowie in den vertikalen Lagen V1, V3, V5, V6, V15 gefertigt; Flansch- und Wellenmaß werden in der Bestellphase gegenseitig abgeglichen. Kleine Betriebe, die nur über einen Einphasenanschluss verfügen, können die Baureihe Einphasen-Elektromotor prüfen, die den Bereich von 0,18 bis 5,5 kW abdeckt.
Angaben für ein Angebot
Damit wir den passenden Motor für Sie ermitteln können, nennen Sie bitte Maschinentyp (Drehbank, Fräse, Bohrmaschine, Säge, Schleifmaschine), Motorleistung (kW), Drehzahl (U/min), Netzspannung, Bauform (Fuß, Flansch, senkrecht), ob der Motor die Drehrichtung wechselt, und die benötigte Stückzahl.
Ist das Leistungsschild des alten Antriebs lesbar, reicht meist ein Foto; wie das geht, beschreibt der Beitrag Gleichwertigen Ersatz anhand des Typenschilds finden. Modelle und aktuelle Preise finden Sie in unserem Elektromotoren-Shop; für WhatsApp oder Telefon wechseln Sie bitte zur Kontaktseite.
Häufig gestellte Fragen
Was kann anstelle des polumschaltbaren Motors an meiner alten Drehbank eingebaut werden?
Polumschaltbare Motoren (Dahlander-Wicklung) sind nicht Teil des HEM Motor Katalogs 2026. An einer solchen Maschine sollte eine Lösung mit eintourigem Motor und Frequenzumrichter zusammen mit der Schaltung der Maschine von einer Elektrofachkraft bewertet werden.
Welche Drehzahl ist an Werkstattmaschinen am verbreitetsten?
An Drehbank, Fräse und Bohrmaschine liegt der Hauptspindelmotor meist in der Klasse 1500 U/min; den Drehzahlbereich liefern Zahnräder oder Riemenscheiben. An Schleif- und manchen Profilmaschinen findet man auch die Klasse 3000 U/min. Der genaue Wert sollte vom Leistungsschild des alten Antriebs abgelesen werden.
Braucht die Kühlmittelpumpe einen eigenen Motor?
Bei den meisten Maschinen wird die Pumpe mit eigenem kleinem Motor geliefert. Das kleinste Drehstrommodell für sehr kleine Pumpenmotoren hat bei uns 0,25 kW; für noch kleinere Spezial-Pumpenmotoren sollte der Pumpenhersteller befragt werden.
Schadet Metallstaub dem Motor?
Der Staub gelangt nicht direkt in die Wicklung, bedeckt aber Lüfterhaube und Gehäuserippen und verringert so die Kühlung. An Orten, an denen geschliffen wird, beugt eine regelmäßige Reinigung des Motorgehäuses der Erwärmung vor.