English
 Français
 Türkçe
 Español
 Русский
 العربية
 Deutsch
 Italiano

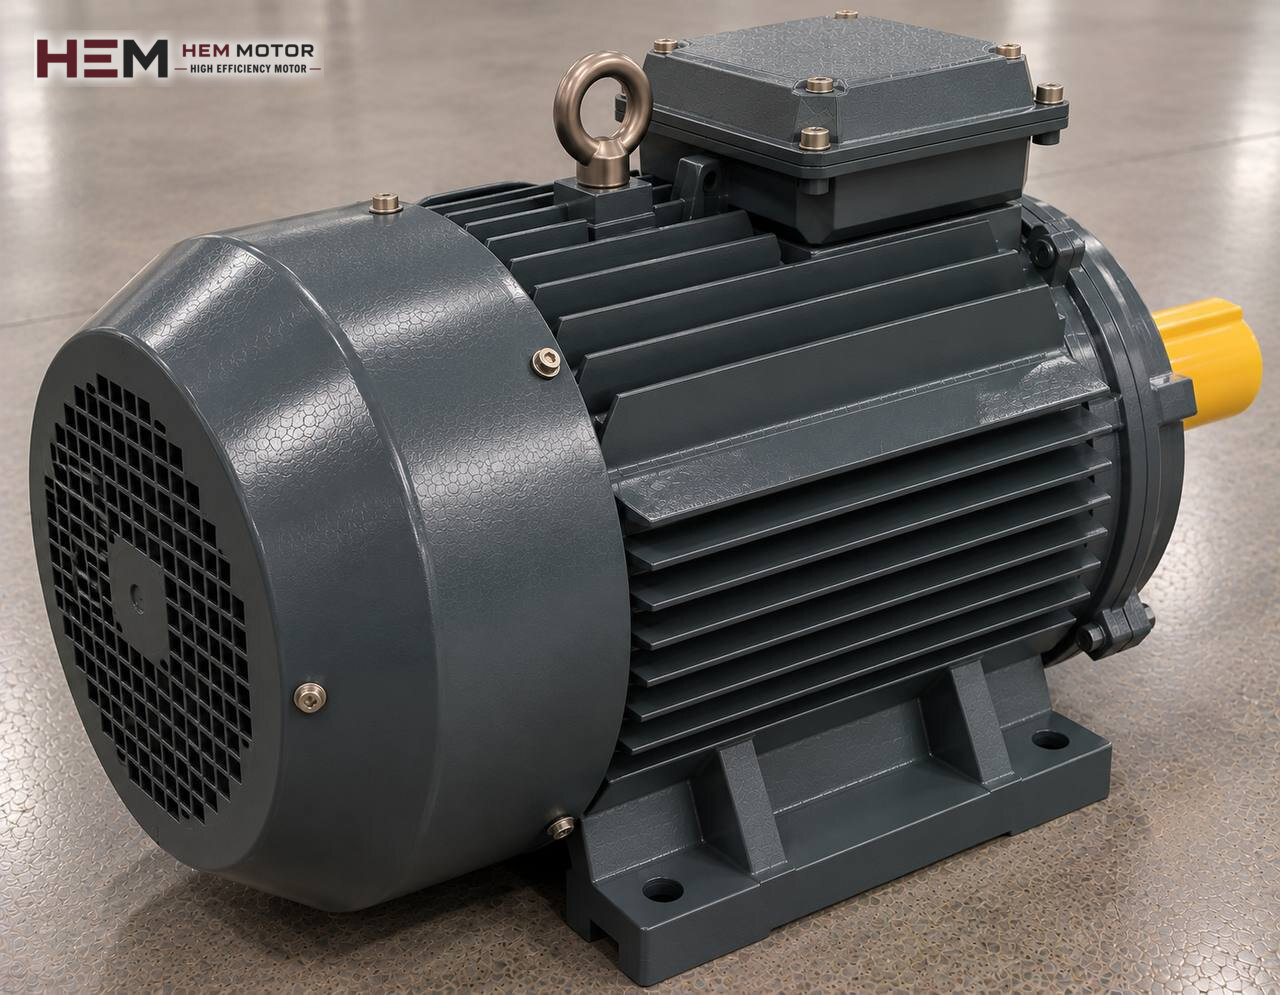
Die Kabelherstellung beginnt mit dem Ziehen von Kupfer- oder Aluminiumwalzdraht, setzt sich mit dem Verseilen und Isolieren des Leiters fort und endet mit dem Aufwickeln des fertigen Kabels auf die Trommel. Die Extrusion von Isolierung und Mantel ist ein Zweig der Kunststoffverarbeitung; die übrigen Maschinen der Branche finden Sie auf der Seite Elektromotoren für die Kunststoff- und Gummiverarbeitung. Diese Seite beschreibt, wo und mit welcher Last der Standard-Drehstrom-Asynchronmotor in den Stationen einer Kabellinie arbeitet.

Die Stationen entlang der Linie und ihre Motoren
Ein typisches Werk für Energiekabel besteht aus mehreren einzelnen Maschinen. Die Drahtziehmaschine führt den dicken Walzdraht durch eine Reihe von Ziehsteinen und formt daraus dünnen Draht. Anschließend macht die Glühanlage den Draht weich. Die Bündel- oder Verseilmaschine fasst viele dünne Drähte zu einem flexiblen Leiter zusammen. In der Isolierlinie bringt der Extruder PVC, PE oder XLPE auf den Leiter auf; Kühlwanne, Raupenabzug (Caterpillar) und Wickler bilden die Fortsetzung dieser Linie.
In jeder Station sieht sich der Motor einer anderen Situation gegenüber. Bei manchen stehen hohe Leistung und Dauerlast im Vordergrund, bei anderen eine präzise Drehzahlabstimmung. Deshalb gibt es nicht den einen "Kabelmotor"; man muss Station für Station denken.
Drahtziehen: hohe Leistung und Ziehsteinwiderstand
Beim Drahtziehen dreht der Motor die Ziehtrommeln (Capstans), die den Draht durch die Ziehsteine ziehen. Die Last wird vom Querschnittsabnahmeverhältnis, der Anzahl der Ziehsteine und der Qualität der Schmierung beeinflusst. Bei Grobziehmaschinen ist dieser Antrieb der stärkste Motor der Linie und meist ein vierpoliger Motor, der über ein Getriebe oder einen Zahnradkasten mit den Trommeln verbunden ist.
Läuft die Maschine mit bestückten Ziehsteinen an, steht der Draht unter Zug; der Motor braucht im ersten Moment ein hohes Drehmoment. Beim Anschließen eines neuen Walzdrahtrings oder bei Drahtriss stoppt die Linie häufig und läuft erneut an. Diese Anlaufhäufigkeit beeinflusst die Motorerwärmung und wird bei der Auswahl immer abgefragt. Für die Getriebeseite hilft die Seite Elektromotoren für Getriebe.
Extruder: konstantes Drehmoment, geregelte Drehzahl
Die Schnecke des Isolierextruders benötigt ein nahezu konstantes Drehmoment, während sie das Granulat aufschmilzt und zum Werkzeug drückt. Da die Ausstoßmenge über die Schneckendrehzahl eingestellt wird, wird der Hauptmotor in der Regel über einen Frequenzumrichter betrieben und über ein Getriebe mit der Schnecke verbunden. Die Dicke der Isolierung hängt vom Gleichgewicht zwischen Abzugsgeschwindigkeit des Leiters und Schneckendrehzahl ab; dieses Gleichgewicht stellt die Steuerung der Linie her.
Sind die Heizzonen warm, läuft der Motor nicht gegen hochviskose Schmelze an; wird dennoch ein Anlauf mit kalter Schnecke versucht, wird der Motor stark belastet. Das ist eine Regel des Prozesses, nicht des Motors, und gehört in die Bedienanweisung. Details zur Extruderseite werden auf einer eigenen Unterseite dieser Branche behandelt.
Abzug, Wickler und Hilfsantriebe
Der Raupenabzug zieht das Kabel zwischen zwei Raupenbändern mit konstanter Geschwindigkeit vorwärts. Der Wickler trägt dagegen eine Last, deren Durchmesser mit zunehmender Trommelfüllung wächst; damit die Liniengeschwindigkeit konstant bleibt, muss die Drehzahl laufend sinken. In diesen beiden Stationen ist die Drehzahlabstimmung heikel. In vielen modernen Linien übernehmen Servoantriebe diese Aufgabe; Servomotoren sind nicht im Katalog 2026 von HEM Motor enthalten. In einfacheren Linien kann ein Standardmotor zusammen mit einem vektorgeregelten Umrichter eingesetzt werden; die Entscheidung trifft der Linienbauer.
Daneben gibt es Motoren, die man kaum sieht, die aber ständig laufen: die Pumpe für das Wasser der Kühlwanne, der Kühlkreislauf der Glühanlage, der Ventilator des Granulattrockners und die Luftkühlventilatoren an den Extruderzonen. Das sind Antriebe relativ kleiner Leistung, die viele Stunden mit konstanter Drehzahl laufen.
Beispielmotoren nach Station
| Station | Motorlast | Bei der Auswahl gefragt | Beispielmodell HEM |
|---|---|---|---|
| Grobdrahtziehen | Hohes, dauerhaftes Drehmoment gegen den Ziehsteinwiderstand | Ziehgeschwindigkeit, Anzahl der Ziehsteine, Anläufe pro Stunde | 225S-4 Graugussgehäuse — 37 kW, 1485 U/min |
| Isolierextruder | Konstantes Drehmoment, Drehzahl per Umrichter geregelt | Schneckendurchmesser, Getriebeübersetzung, Drehzahlbereich | 180L-4 Graugussgehäuse — 22 kW, 1470 U/min |
| Raupenabzug / Wickler (einfache Linie) | Variable Drehzahl, Drehzahlabstimmung | Regelverfahren, Trommelgewicht | 112M-4 Graugussgehäuse — 4 kW, 1450 U/min |
| Pumpe der Kühlwanne | Langer Betrieb mit konstanter Drehzahl | Fördermenge, Förderhöhe | 90L-2 Graugussgehäuse — 2,2 kW, 2895 U/min |
Die Modelle in der Tabelle dienen nur zur Orientierung. Tatsächliche Leistung und Drehzahl ergeben sich aus den Daten des Linienbauers, der Kraftübertragung der Station und der Betriebsweise des Werks.
Umrichter, Montage und Umgebung im Werk
In Kabellinien arbeiten die meisten Motoren hinter einem Umrichter. Die Drehstrom-Baureihen von HEM eignen sich für die Drehzahlregelung per Umrichter. Bei Stationen wie dem Extruder, die auch bei niedriger Drehzahl volles Drehmoment verlangen, kann der Eigenlüfter unzureichend sein; dann sollte ein separater Fremdlüfter vorgesehen werden. Ist die Leitung zwischen Umrichterschrank und Motor lang, kann am Ausgang ein Filter nötig werden, der die Spannungsanstiegsgeschwindigkeit begrenzt (dv/dt oder Sinus). Teilen Sie uns diese Details bei der Bestellung mit; eine allgemeine Erläuterung finden Sie auf der Seite Umrichtergeeignete Elektromotoren.
Da die Motoren an ein Getriebe oder an den Maschinenrahmen angebaut werden, kommen Fuß-, Flansch- und kombinierte Fuß-Flansch-Bauformen zum Einsatz. Bei Drahtzieh- und Extrudergetrieben sind B5 oder B35 häufig; in den HEM-Baureihen gibt es daneben je nach Baugröße B3, B14, B34 sowie die vertikalen Bauformen V1, V3, V5, V6 und V15, und die Passung von Flansch und Welle wird bei der Bestellung geprüft. Im Drahtziehbereich gibt es Ziehöldampf, im Extrusionsbereich heiße Luft und Granulatstaub. Damit die Lüfterhaube nicht mit öligem Staub zusetzt, sollte regelmäßig gereinigt werden; wer die Wicklungstemperatur überwachen möchte, kann PTC- oder PT100-Fühler als Bestelloption anfordern.
Welche Angaben werden für ein Angebot benötigt?
Wenn Sie einen Motor für eine Kabellinie suchen, nennen Sie uns: Maschine und Station, in die der Motor eingebaut wird (Drahtziehen, Extruder, Abzug, Wickler oder Pumpe), Leistung (kW) und Drehzahl (U/min) laut Typenschild, die Spannung in Ihrem Werk, die Bauform – also Fuß oder Flansch –, ob er am Umrichter betrieben wird, und die Stückzahl. Sitzt der Motor an einem Getriebe, erleichtern Flansch- und Wellendurchmesser die Zuordnung.
Ist das Typenschild des alten Motors lesbar, beantwortet ein scharfes Foto die meisten Fragen; das Vorgehen beschreibt unser Beitrag Gleichwertigen Motor anhand des Typenschilds finden. Für die Modelle mit Preis wechseln Sie zum Shop, für WhatsApp und unsere Telefonnummern zur Kontaktseite.
Häufig gestellte Fragen
Warum überhitzt der Motor der Drahtziehmaschine häufig?
Die häufigsten Ursachen sind verschlissene Ziehsteine, unzureichendes Ziehöl und eine durch Drahtrisse gestiegene Anlaufzahl. Der Strom auf dem Typenschild sollte mit dem Betriebsstrom verglichen und die Lüfterhaube von öligem Staub gereinigt werden.
Kann der Extrudermotor ohne Umrichter betrieben werden?
Technisch ist das möglich, doch um die Isolierdicke einzustellen, muss sich die Schneckendrehzahl ändern lassen. Deshalb wird der Motor bei Isolierextrudern fast immer über einen Frequenzumrichter betrieben.
Kann ich den Servomotor am Wickler durch einen Standardmotor ersetzen?
Das hängt vom Steuerungsaufbau der Linie ab. Ein für Servo geschriebenes Steuerprogramm erreicht mit einem Standardmotor möglicherweise nicht dieselbe Präzision. Über einen Wechsel sollte gemeinsam mit dem Linienbauer entschieden werden.
Welche Drehzahl eignet sich für die Kühlwasserpumpe?
Die meisten Kreiselpumpen für Wasser arbeiten mit einem zweipoligen Motor der Klasse etwa 3000 U/min. Die genaue Angabe steht auf dem Typenschild der Pumpe oder in den Herstellerdaten.